EL calidad en pintura industrial Para la mayoría de las empresas, es sinónimo de pintura y acabado final, como si la cabina por sí sola garantizara el resultado. Pero quienes trabajan de cerca con las líneas de pintura saben que esta ecuación no cuadra. Reunimos a tres expertos que trabajan en diferentes áreas (y rara vez comentadas) de este proceso para analizar qué sucede realmente entre bastidores, incluso antes de que la pintura toque la pieza. La conversación fue moderada por Danielle Inocente, especialista en filtración y estratega industrial de Koria, con la participación de Carlos Eduardo Rocha Campos, director general de Max Group (decapado de equipos y herramientas de pintura), Rafael Vargas, gerente de desarrollo de negocios de Grupo GPS (limpieza técnica de cabinas de pintura) y Fábio Gudeliauskas, gerente general de Kluthe Química do Brasil (tratamiento químico del agua de las cabinas de pintura).
La calidad en la pintura industrial comienza mucho antes de la aplicación de la propia pintura.
Como empieza Danielle, la calidad de un trabajo de pintura industrial “comienza mucho antes de que la pintura llegue a la pieza”, en la preparación, el cuidado de la cabina, la limpieza, los suministros correctos, los filtros adecuados e incluso el tratamiento del agua que abastece estas cabinas. Este fue el hilo conductor de toda la conversación: tres áreas que parecen separadas, pero que están profundamente conectadas.
Ganchos y accesorios: el "problema trivial" que retrasa toda la línea de producción.
Carlos, de Grupo Max, Comienza señalando algo que muchas empresas consideran un detalle menor: la limpieza (decapado) de ganchos, dispositivos y equipos de pintura. Según él, se trata de un problema estructural más común en empresas medianas y pequeñas. Las grandes industrias suelen tener su propio laboratorio para estudiar cuántos ciclos puede soportar un gancho antes de necesitar limpieza; las más pequeñas, en la mayoría de los casos, no.
Carlos también habla abiertamente sobre una práctica aún común en algunas plantas: la limpieza forzada de los equipos, utilizando un pequeño martillo y una herramienta manual. Además de haber sido abandonada por quienes emplean procesos automatizados (máquinas de movimiento alternativo), esta práctica daña el equipo y ablanda físicamente el acero, lo que ya ha provocado accidentes en la línea de producción.
El impacto final no es solo estético: las piezas sin pintar, las reparaciones y los desechos afectan directamente los plazos de entrega y los resultados financieros.
Limpieza convencional frente a limpieza técnica de cabinas
Rafael, de Grupo GPS, Esto introduce una distinción que resume gran parte del problema: la limpieza convencional no es lo mismo que la limpieza técnica.
- Limpieza convencional Se trata de estética. Quitar el polvo, limpiar el suelo, un vistazo rápido y la cabina parece limpia.
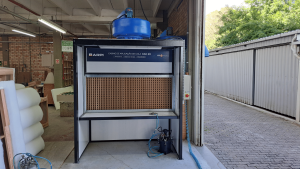
- Limpieza técnica Se trata de un control de procesos. Involucra las paredes, el suelo, el filtro, todo el sistema, con el objetivo de mantener la estabilidad del entorno de pintura.
Según Rafael, cuando una empresa sustituye la limpieza técnica por la limpieza convencional para ahorrar dinero, el efecto se nota directamente en los resultados: el filtro, que no es barato, se satura prematuramente, lo que requiere un mantenimiento más temprano; aparecen defectos clásicos en la pintura, como el efecto piel de naranja; y se produce una pérdida de eficiencia en el flujo de aire de la cabina, lo que compromete el control del proceso en su conjunto.
La clave reside en que tratar la limpieza técnica como un coste, y no como parte del proceso, genera pérdidas en lugar de ahorros. Esto conlleva más trabajo, mayor consumo de recursos y más paradas no deseadas en la línea de producción.
El vínculo invisible: el tratamiento químico del agua de los camarotes.
Fabio, de Kluthe, Para completar el panorama, está la parte menos visible en la vida cotidiana: el tratamiento químico del agua que circula en las cabinas de pintura.
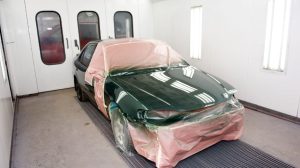
Su analogía resume bien la idea: "El tratamiento del agua es como los riñones. Nadie se preocupa por ellos hasta que empieza a doler". Ha visto a fabricantes de automóviles operar con cabinas secas, sin circulación de agua, simplemente porque alguien decidió no realizar el mantenimiento, y la calidad del coche que sale de la línea de producción refleja precisamente eso.
Fábio también advierte sobre un error común y peligroso: verter el disolvente directamente en el agua de la cabina de pintura para intentar solucionar el problema. Esto tiene el efecto contrario: el disolvente reactiva la pintura que debería neutralizarse, aumentando la cantidad de productos químicos necesarios posteriormente. El método correcto consiste en una coagulación adecuada de la pintura y el reciclaje del disolvente, no en su eliminación informal.
No se trata de tinta, ni de la cabina. Se trata de control.
La conclusión de los tres expertos coincide en un mismo punto: los ganchos, la limpieza de la cabina y el tratamiento del agua no son pasos aislados; son partes del mismo sistema, y un problema en cualquiera de ellos se extiende a los demás.
Cuando el proceso se ajusta correctamente, el resultado deja de ser un experimento y se convierte en la norma. Cuando no se ajusta, las consecuencias siempre se manifiestan en forma de retrabajo, desperdicio, mantenimiento prematuro de los filtros o paradas de línea. No se ahorra dinero eliminando la limpieza técnica o el tratamiento químico; se ahorra dinero ajustando todo el proceso. Vea el episodio completo.